Somos responsables de la construcción-----somos responsables de la fabricación-----somos responsables de la formación

Los paneles de la carcasa, las puertas de acceso y los marcos de los filtros están fabricados con la planitud suficiente para garantizar el sellado; y una aclaración inicial sobre lo único que no suministramos: conductos rectangulares.
Una unidad de tratamiento de aire es una caja sellada ensamblada a partir de paneles plegados, y su rendimiento se mide por la capacidad de esa caja para retener el aire. Los paneles de la carcasa, las puertas de acceso, las placas de cierre y los marcos de los filtros suelen ser Chapa galvanizada o de acero inoxidable de 0,6 a 1,2 mm, y su La planitud y la geometría de los bordes determinan la clase de fuga de aire de la carcasa mucho más de lo que indica la especificación de la junta.
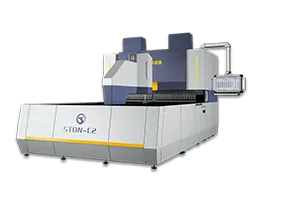
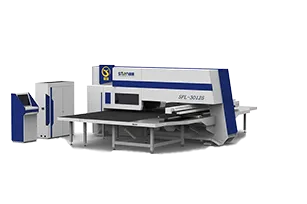
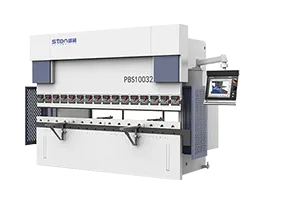
El conjunto de equipos se deriva de eso. A máquina flexible para doblar bordes produce los bordes muertos, los rebajes y los retornos que le dan al panel su rigidez y su superficie de sellado. A Punzonadora de torreta CNC produce patrones de fijación de filtros, aberturas de acceso a ventiladores y serpentines, perforaciones acústicas para revestimientos internos y nervaduras de refuerzo en una sola sujeción. A plegadora de paneles permite trabajar con paneles de cuatro lados más profundos y puertas de acceso. Lo que ninguno de estos produce es conductos rectangulares — Las líneas de conductos con formación integral de bridas TDF constituyen una categoría de máquinas distinta que STON CNC no suministra, y lo indicamos antes de presentar la cotización, en lugar de hacerlo después.
STON CNC (Qingdao Ston Mechanical Technology Co., Ltd.) es un fabricante chino de dobladoras de paneles CNC y punzonadoras de torreta, fundado en 2006 en Qingdao, China. Todo el equipo aquí descrito se fabrica en la planta propia de STON CNC, de 20 000 m², desde la fundición y el tratamiento térmico hasta el mecanizado, el ensamblaje y la inspección. Las máquinas cuentan con la certificación de calidad ISO 9001 y el marcado CE conforme a la Directiva de Maquinaria 2006/42/CE, y se exportan a más de 80 países. Ver certificaciones y patentes →
Las unidades de tratamiento de aire (AHU) y los equipos de purificación concentran su chapa metálica en paneles planos cuyos bordes deben sellarse entre sí. La geometría de los bordes, y no el tamaño de los paneles, es el problema de fabricación.
Un panel de revestimiento que se comba no se sellará contra el panel adyacente, y la prueba de fugas fallará independientemente de la junta que se especifique. Una rectitud de aproximadamente 0,2 mm por metro y una precisión angular de aproximadamente ±0,5° por metro a lo largo del panel son lo que permite una compresión uniforme de la junta a lo largo de toda la unión.
Los paneles de revestimiento suelen requerir un borde muerto con dobladillo, un desplazamiento para la capa interior o un reborde que se cierre sobre el aislamiento. Estos son los tres procesos especiales que una máquina plegadora de bordes flexibles realiza directamente, con una altura mínima de plegado de 4 mm, y que una prensa plegadora solo puede producir mediante múltiples configuraciones.
Una lámina interior de un atenuador puede tener miles de orificios. Un láser perfora cada uno de ellos, por lo que el tiempo de ciclo varía en función del número de orificios y el panel acústico se convierte en el factor limitante. Una punzonadora de torreta realiza múltiples golpes y recorta el patrón con herramientas estándar, además de formar las nervaduras en la misma sujeción.
Determina la capacidad de plegado en función de tu panel de carcasa más grande y la capacidad de punzonado en función de tus productos acústicos. Esos dos factores determinan la lista de máquinas.
La fila de conductos es la más importante en esta página. Todo lo demás relacionado con los paneles de la carcasa de la unidad de tratamiento de aire (AHU) cabe perfectamente dentro del área de conformación.
| Parámetro | Máquina flexible para doblar bordes | Dobladora de paneles | Notas |
|---|---|---|---|
| Calibre típico de la carcasa | 0,6–1,2 mm | 0,6–1,2 mm | Bastante por debajo de la capacidad |
| Galvanizado / laminado en frío, máximo | 0,5–2,0 mm | ≤2,0 mm fundido / ≤1,5 mm soldado | A lo largo de toda la longitud de flexión |
| Acero inoxidable, máximo | — | ≤1,2 mm fundido / ≤1,0 mm soldado | Para unidades de tratamiento de aire (AHU) de los sectores farmacéutico y alimentario |
| Tamaño máximo de conformado | De 1200 × 1200 a 2000 × 1500 mm | hasta 2800 × 1500 mm | Por modelo |
| Altura mínima de flexión | 4 mm | 5 mm | Aquí se publican las devoluciones de fundas |
| Altura máxima de flexión | 100 mm | 170 / 300 / 400 mm | Verificación de la profundidad del panel |
| Procesos especiales | Arco, borde muerto, desplazamiento | Positivo y negativo, 0–180° | Los bordes de doble capa utilizan el borde muerto |
| Rectitud | aprox. 0,2 mm/m — determina el rendimiento de estanqueidad de la carcas | — | |
| Conducto rectangular con brida TDF | No es posible: categoría de máquina distinta, no incluida | Otro proveedor | |
| Servicios públicos | Trifásico, 380 V, aire a 0,6 MPa | Configurado para el voltaje de destino | |
Paneles de carcasa planos, puertas de acceso, marcos de filtro y paneles para salas limpias de 0,6 a 1,2 mm con bordes doblados, desplazados o rematados, además de perforaciones acústicas. Este es el núcleo de la chapa metálica para unidades de tratamiento de aire (AHU) y sistemas de purificación.
Líneas de producción de conductos rectangulares con formación integrada de bridas, máquinas para conductos redondos en espiral, laminado de bridas circulares y perfiles de estructura de carcasa extruidos o laminados. Todas estas son categorías de máquinas independientes que STON no suministra.
Bases estructurales, soportes para carga pesada, ejes de amortiguadores y placas de montaje más gruesas. Una prensa plegadora junto con la célula de paneles se encarga de todo ello.
A continuación se presenta la evaluación de riesgos EN ISO 12100; las funciones de control relacionadas con la seguridad, como la interrupción de la cortina óptica y la parada de emergencia, se especifican para EN ISO 13849-1. Las prensas plegadoras hidráulicas que se importan a la UE se fabrican de acuerdo con EN 12622. Las máquinas comercializadas en el mercado de la UE llevan el marcado CE conforme a Directiva sobre maquinaria 2006/42/CE junto con el expediente técnico correspondiente. La gestión de la calidad cuenta con la certificación de ISO 9001, y a continuación se indican las tolerancias estructurales de las piezas mecanizadas ISO 2768. Para la unidad terminada, EN 1886 define las clases de resistencia de la carcasa, de fugas de aire, de fugas por derivación del filtro y de rendimiento térmico, y ISO 14644-1 se aplica a la clasificación de salas limpias. Estas pruebas evalúan tu unidad ensamblada en lugar de la máquina; lo que aporta el equipo es la planitud de los paneles y la uniformidad de los bordes, de las cuales dependen esas clases.
En las máquinas, esto implica una valla trasera completamente cerrada, cubiertas protectoras en todas las partes móviles que sobresalen, sistemas de protección con láser que detienen el movimiento cuando se traspasa la zona protegida, protección contra sobrecarga en las punzonadoras de torreta y detección de carga desalineada mediante rejilla y regla en las dobladoras de paneles.
La mayoría de las fábricas de unidades de tratamiento de aire (AHU) necesitan primero la máquina plegadora. La elección entre las tres depende de la geometría de los bordes y la profundidad del panel, no del tamaño del panel.
| Máquina flexible para doblar bordes | Plegadora de paneles CNC | La plegadora CNC | |
|---|---|---|---|
| Bordes muertos y retornos desplazados | Proceso directo | Limitado | Varias configuraciones |
| Puertas de acceso por los cuatro lados | Bien | Sujeción simple | 4 rotaciones |
| Altura máxima cuando está plegado | 100 mm | 170 / 300 / 400 mm | Depende de la herramienta |
| Altura mínima cuando está plegado | 4 mm | 5 mm | Depende de la herramienta |
| Longitud máxima del panel | 2000 mm | 2800 mm | 4100 mm |
| Estructuras de base y soportes resistentes | No | No | Sí |
| Operadores | 1, o 0 con carga automática | 1, o 0 con carga automática | 1–2 |
| ¿Lo suministra STON? | Sí | Sí | Sí |
Si tu negocio se enfoca principalmente en conductos en lugar de carcasas de unidades, esta página no es la solución adecuada. Los conductos con formación de bridas integrada los suministran proveedores especializados en maquinaria para conductos, y te lo diremos desde la primera llamada, en lugar de después de que hayas hecho un pedido.
Las figuras a continuación describen la dirección y el mecanismo del cambio. Los resultados reales dependen de su combinación de piezas, el tamaño del lote y el horario de trabajo; los simulamos según sus propios planos antes de presentar la cotización.
| Artículo | Solo prensas plegadoras | Máquina plegadora y célula de punzonado |
|---|---|---|
| Reborde de doble capa | Varias configuraciones por panel | Operación con un solo borde muerto |
| Rectitud del panel de revestimiento | Depende de la corona y del operador | aprox. 0,2 mm/m |
| Fallos en las pruebas de fugas | Común en las uniones de paneles | Reducido gracias a la geometría uniforme de los bordes |
| Perforación acústica | Láser, escalas con recuento de orificios | Perforación, en gran medida independiente del número de agujeros |
| Nervaduras de refuerzo | Operación independiente | La misma sujeción que en los orificios |
| Operadores por panel grande | 2 | 1, o sin supervisión durante la carga |
| Cambio entre tamaños de unidad | Cambio de herramienta y reinicio del medidor | Repetición del programa |
La fórmula de recuperación de la inversión que utilizamos con los clientes: (mano de obra liberada anualmente + reducción de la reelaboración y los desechos + producción vendible adicional) ÷ costo del equipo instalado. Calculamos esto con tus cifras reales, en lugar de publicar una cifra general que no se ajustaría a tu planta.

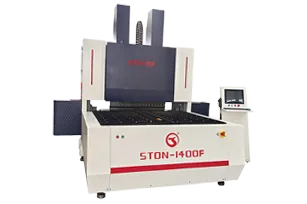
Doblado de borde muerto, en arco y con desplazamiento, con una altura mínima de doblez de 4 mm: los procesos que producen los retornos de la carcasa de doble capa. Hasta 25 ejes servo simultáneos, sujetador de pieza forjado de 42CrMo, guía trasera totalmente cerrada.
Ver máquina plegadora →
Fijación de patrones de filtros, aberturas de acceso a ventiladores y serpentines, perforaciones acústicas y nervaduras de refuerzo en una sola sujeción. Precisión de ±0.1 mm, velocidad de la torreta de hasta 40 rpm, mesa compuesta de cepillos y bolas de acero para chapa galvanizada.
Ver la serie SF →
Puertas de acceso y paneles de cuatro lados más profundos que superan los 100 mm de altura de la plegadora. Control servoeléctrico de bucle cerrado, ajuste rápido de compensación, bastidores fundidos o soldados de hasta 2800 mm.
Ver el tipo de brazo de prensa →
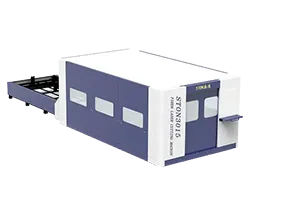
Láser de fibra con mesa intercambiable para piezas en bruto de revestimiento, aberturas de acceso a bobinas y piezas especiales específicas para cada unidad. Bordes sin rebabas en láminas galvanizadas y de acero inoxidable, con la carga de la siguiente lámina mientras se corta la actual.
Ver unidad láser →
Perforación acústica y recortes de acceso en el mismo panel con una sola sujeción, ocupando aproximadamente 40% menos espacio en el piso que dos máquinas, sin necesidad de una alineación secundaria entre el patrón y la abertura.
Ver la serie SFL →
Estructuras base, soportes de elevación, componentes de amortiguación y placas de montaje más gruesas fuera de la ventana del panel. Servomotor de transmisión directa, compensación mecánica de la curvatura, tope trasero CNC multieje.
Ver la serie PBE →Fundada en 2006 y con sede en Qingdao, a una hora de los principales puertos de exportación y del aeropuerto. La fundición, el tratamiento térmico, el mecanizado, la soldadura, el ensamblaje y la inspección se realizan en nuestra propia fábrica de 20 000 m². Por eso, un cambio de configuración en una línea de carcasas para unidades de tratamiento de aire (AHU) no se convierte en un problema de subcontratación que dure seis meses.


Los proyectos de unidades de tratamiento de aire (AHU) se ejecutan según programas de servicios de construcción con fechas fijas de puesta en servicio. Una unidad que no pasa la prueba de fugas en el lugar de la obra se vuelve a fabricar, no se ajusta, por lo que la consistencia de los paneles y la respuesta del servicio técnico deben considerarse en el mismo contexto.
Las especificaciones de esta página se verificaron con la documentación técnica de STON el 4 de agosto de 2026. Los límites de conformado se confirman con base en sus propios planos antes de emitir la cotización. Publicado el 4 de agosto de 2026 · Última actualización: 4 de agosto de 2026 · Revisado por Vicky Xu, jefa de ventas internacionales.
El detalle del borde es lo que define la máquina. Envíanos una sección del borde de tu revestimiento de doble capa, junto con un panel acústico con su patrón de perforación real, y te entregaremos una configuración en un plazo de 24 horas.
¿Prefieres hablar primero?
WhatsApp: +86 18153226091
Correo electrónico: [email protected]
Envía tus requisitos a través de nuestro formulario seguro de consultas. Nuestro equipo te responderá en un plazo de 24 horas.
Tanto si está actualizando una línea existente como si está iniciando un nuevo proyecto, STON personalizará una solución CNC para su producción.