Somos responsables de la construcción-----somos responsables de la fabricación-----somos responsables de la formación
¿Busca un socio de confianza para equipos industriales?
Soluciones de plegado a medida para su producción de chapa metálica - Alta precisión, entrega rápida y asistencia técnica completa.
Envíenos un correo electrónico
Póngase en contacto

    Por favor, espere mientras se envía el formulario....

    Células de carga y descarga no tripuladas

    Robot, estructura de vigas o pórtico: tres formas de eliminar al operador del proceso de manejo, y una explicación clara de los problemas que la automatización no resolverá por ti.

    360°Alimentador rotativo al vacío patentado
    0Operadores una vez que se cierra la celda
    EN ISO 13849-1Especificaciones de control de seguridad
    48 hRespuesta global in situ

    ¿Cuándo resulta realmente rentable automatizar la carga y la descarga?

    La automatización en una máquina dobladora o punzonadora ofrece beneficios a través de tres mecanismos, y vale la pena saber cuál es el que más te conviene antes de elegir el equipo. El primero es trabajo: un panel grande que ocupa a dos operadores se convierte en una celda que no ocupa a ninguno. El segundo es residuos superficiales: en láminas recubiertas, laminadas o de acero inoxidable, cada movimiento manual supone un riesgo de daño, y la sujeción por vacío elimina por completo el contacto con la superficie visible. El tercero es tiempo: una celda que sigue funcionando durante los descansos, los cambios de turno y el turno nocturno suma horas que ninguna máquina más rápida puede sumar.

    Tres arquitecturas de manejo cubren casi todos los casos. A brazo robótico se adapta a diversas formas de piezas y a células con múltiples máquinas. A sistema de vigas es ideal para pantallas planas grandes que se desplazan entre estaciones fijas. A pórtico Es ideal para transferencias largas y rectas y cargas pesadas. Las dobladoras de paneles STON cuentan con una interfaz nativa de carga y descarga automática, por lo que pueden combinarse con los sistemas de vigas y brazos robóticos Bronte de STON o con la mayoría de las marcas de robots que ya se utilizan en su planta.

    STON CNC (Qingdao Ston Mechanical Technology Co., Ltd.) es un fabricante chino de dobladoras de paneles CNC y punzonadoras de torreta, fundado en 2006 en Qingdao, China. Todo el equipo aquí descrito se fabrica en la planta propia de STON CNC, de 20 000 m², desde la fundición y el tratamiento térmico hasta el mecanizado, el ensamblaje y la inspección. Las máquinas cuentan con la certificación de calidad ISO 9001 y el marcado CE conforme a la Directiva de Maquinaria 2006/42/CE, y se exportan a más de 80 países. Ver certificaciones y patentes →

    Cómo saberlo

    Ocho señales de que una célula está lista para ser automatizada

    La automatización beneficia a los procesos estables. Si la célula sigue siendo inestable, automatizarla solo acelerará la inestabilidad en lugar de solucionarla. Cuenta cuántos de estos casos se dan hoy en día.

    Dos personas mueven un panelGestionar la mano de obra, no formarla
    Paneles de más de 1200 mmCuando la manipulación manual resulta costosa
    Superficies recubiertas o con películaCada contacto supone un riesgo de rasguño
    ¿Quieres un tercer turno?Pero no se puede contratar a uno
    El suministro de material en blanco se mantiene estableLa automatización requiere datos consistentes
    Parte de la familia se ha establecidoLos programas ya no cambian cada semana
    Es difícil contratar operadoresLa escasez de mano de obra calificada es estructural
    La máquina espera a la genteNo al revés
    Lo que la automatización resuelve y lo que no resuelve

    Tres reflexiones sinceras antes de automatizar

    01

    La automatización potencia todo lo que la célula ya hace

    Una célula que produce piezas en bruto con dimensiones inconsistentes las fabricará más rápido y las apilará de manera ordenada. Cada proyecto de automatización exitoso que hemos suministrado fue precedido por un proceso estable: dimensiones consistentes de las piezas en bruto, programas bien definidos y una familia de piezas que ya no cambia cada semana. Si eso aún no es así, arréglalo primero —no cuesta nada y es la diferencia entre una celda que funciona y una cinta transportadora costosa.

    02

    La pinza es el proyecto, no el robot

    La mayoría de las dificultades en la automatización son problemas de manipulación: cómo separar una pieza en bruto delgada de una pila, cómo sujetar un panel laminado sin que se resbale, cómo colocar una pieza conformada sin dejar marcas. El alimentador de succión giratorio de 360°, que cuenta con patente, existe precisamente por esta razón, y el diseño de las pinzas es en lo que realmente dedicamos nuestro tiempo de ingeniería en un proyecto de célula.

    03

    El diseño de seguridad determina si puede funcionar sin supervisión

    Una celda cercada que aún requiere la presencia de una persona en su interior no se considera deshabitada. El sistema de protección está diseñado de acuerdo con la evaluación de riesgos de la norma EN ISO 12100 y con funciones de control relacionadas con la seguridad según la norma EN ISO 13849-1, de modo que los enclavamientos, las cortinas de luz y las paradas de emergencia estén clasificados para el modo en el que realmente se pretende operar —y no se agreguen posteriormente solo para satisfacer a un inspector—.

    Configuración recomendada

    Tres niveles de automatización, según hasta dónde quieras llegar

    La mayoría de las fábricas no deberían saltarse directamente al último. Cada nivel es una configuración funcional en sí misma, y cada uno es un punto adecuado para detenerse.

    Carga asistida

    Cómo quitar el elevador para dos personas
    • Manipulador asistido por vacío o cargador de un solo eje
    • Un operador en lugar de dos en paneles grandes
    • Reducción inmediata del daño superficial
    • No habrá cambios en la programación ni en los horarios
    • Menor inversión inicial, instalación más rápida
    Dónde terminan la mayoría de los proyectos

    Celda automática

    Una máquina, con las operaciones de carga y descarga suspendidas
    • Estructura o brazo robótico con pinza de vacío
    • Separación, posicionamiento y apilamiento automáticos de hojas
    • El operador supervisa en lugar de encargarse de ello
    • Cercado totalmente cerrado y protección con láser
    • Funciona durante los descansos y los cambios de turno
    • Interfaz nativa, compatible con la mayoría de las marcas de robots

    Célula de «luces apagadas»

    Funcionamiento sin supervisión durante un turno completo
    • Manipulación entre varias máquinas: punzonadora y dobladora
    • Suministro de hojas en blanco con reserva para un turno completo sin supervisión
    • Apilamiento e intercalación automáticos de piezas terminadas
    • Monitoreo de condiciones y diagnóstico remoto
    • Funciones de seguridad especificadas para el modo sin supervisión
    • Integración opcional con una línea de corte de piezas en bruto alimentada por bobina
    Lee esto antes de automatizar

    Para qué sirve realmente cada arquitectura de procesamiento

    Elegir una arquitectura incorrecta es el error más costoso en un proyecto de automatización, ya que no es algo que se pueda solucionar posteriormente con un cambio en los controles.

    CriterioBrazo robóticoSistema de vigas en celosíaPórtico
    Ideal paraFormas variadas, células con múltiples máquinasPantallas planas grandes, estaciones fijasTraslados largos y rectos, cargas pesadas
    Tamaño del panelPequeño a medianoGrandeGrande y pesado
    Flexibilidad de movimientoMás altoModeradoMás bajo
    Abarcar todas las máquinasLimitado por el radio del brazoA lo largo del tramo del pórticoA lo largo del tramo del pórtico
    Superficie útilCompactoEspacio libre en la parte superior y piso despejadoEspacio libre en la parte superior y piso despejado
    Velocidad de ciclo en paneles planosModeradoRápidoRápido
    Aplicación típicaCeldas de punzonado y doblado, piezas mixtasMáquinas dobladoras de paneles, paneles para puertas y gabinetesLíneas de bobinas, manejo de chapa gruesa
    Adaptación de máquinas existentesA menudo es posibleDepende de la interfaz de la máquinaRequiere una planificación estructural

    El ajuste adecuado

    Familias de piezas estables, piezas en bruto uniformes, paneles tan grandes o delicados que su manejo representa un costo real, y una necesidad real de horas de trabajo que el actual esquema de turnos no puede cubrir.

    Talla incorrecta

    Procesos inestables, piezas en bruto con dimensiones variables, familias de piezas que siguen cambiando cada semana y talleres que esperan que la automatización sustituya a la capacidad de programación. Eso no sucederá, y la célula quedará inactiva.

    Ten a la mano una prensa plegadora

    Mantén al menos una máquina de carga manual. Los prototipos, los primeros artículos y las piezas únicas urgentes nunca deberían tener que interrumpir el funcionamiento de una célula automatizada; es precisamente en esa interrupción donde las células automatizadas pierden su eficiencia.

    Normas según las cuales se ha fabricado y protegido este equipo

    A continuación se presenta la evaluación de riesgos EN ISO 12100; las funciones de control relacionadas con la seguridad, como la interrupción de la cortina óptica y la parada de emergencia, se especifican para EN ISO 13849-1. Las prensas plegadoras hidráulicas que se importan a la UE se fabrican de acuerdo con EN 12622. Las máquinas comercializadas en el mercado de la UE llevan el marcado CE conforme a Directiva sobre maquinaria 2006/42/CE junto con el expediente técnico correspondiente. La gestión de la calidad cuenta con la certificación de ISO 9001, y a continuación se indican las tolerancias estructurales de las piezas mecanizadas ISO 2768. Cuando se integra un robot industrial, ISO 10218-2 Se aplica a la instalación del sistema robótico junto con los protecciones propias de la máquina. La seguridad de la célula se evalúa en su conjunto, en lugar de máquina por máquina; por eso, el diseño de las protecciones se traza al mismo tiempo que el flujo de materiales, y no después.

    En las máquinas, esto implica una valla trasera completamente cerrada, cubiertas protectoras en todas las partes móviles que sobresalen, sistemas de protección con láser que detienen el movimiento cuando se traspasa la zona protegida, protección contra sobrecarga en las punzonadoras de torreta y detección de carga desalineada mediante rejilla y regla en las dobladoras de paneles.

    Elección del proceso

    ¿Automatizar, agregar un turno o agregar una máquina?

    La automatización compite con dos opciones más económicas que, a menudo, son la solución adecuada. Esta es la comparación que hacemos antes de proponer un equipo.

     Automatizar la celdaAgregar un turnoAgregar una segunda máquina
    Aumenta la capacidadSí, en la misma máquinaSíSí
    Costo laboral corrienteMás bajoMás altoRequisito de operador de dobles
    Capital requeridoModeradoNingunoMás alto
    Depende de la contrataciónNoSíSí
    Reduce los desechos superficialesSíNoNo
    Admite una gama de piezas mixtasNecesita familias establesSíSí
    Ideal para cuandoFamilias estables, es difícil contratar personal, las superficies son delicadasLa demanda es temporal o inciertaHay dos tareas que realmente deben ejecutarse en paralelo

    Si el aumento en tu demanda se debe a un solo pedido grande y no a un cambio estructural, la solución más económica casi siempre es un cambio de capacidad. Preferimos decir eso antes que vender una celda que quedará inactiva en nueve meses.

    Flujo del proceso

    Cómo funciona realmente un proyecto de automatización

    1. Revisión del procesoVerificar la consistencia de los espacios en blanco y la estabilidad del programa▶
    2. Estudio de piezasPeso, superficie, comportamiento de apilamiento, separación▶
    3. Diseño de la pinzaDiseño al vacío probado con tus piezas reales▶
    4. Diseño y seguridadFlujo de materiales y medidas de seguridad, todo en uno▶
    5. Instalar y probarEncargos de piezas de producción propias▶
    6. Entrega sin supervisiónTransición gradual del funcionamiento supervisado al funcionamiento sin personal
    ¿Qué cambia?

    Manejo manual frente a una célula automatizada

    Las figuras a continuación describen la dirección y el mecanismo del cambio. Los resultados reales dependen de su combinación de piezas, el tamaño del lote y el horario de trabajo; los simulamos según sus propios planos antes de presentar la cotización.

    ArtículoCarga manualCélula automatizada
    Operadores por máquina1–2, según el tamaño del panel0 durante la producción, 1 supervisando a varios
    Contacto con la cara visibleCada levantamientoNinguno — recogida por vacío
    Correr durante los descansosLa máquina se detieneContinúa
    Turno de nocheSe requiere una tripulación completaFunciona de manera autónoma
    Consistencia en la colocación de las piezasVaría según el operadorPosicionamiento repetible
    Riesgo de lesiones al manipular paneles pesadosPresente en cada levantamientoExcluido del proceso
    Respuesta a un caso urgente y puntualInmediatoInterrumpe la celda — mantén una máquina manual

    La fórmula de recuperación de la inversión que utilizamos con los clientes: (mano de obra liberada anualmente + reducción de la reelaboración y los desechos + producción vendible adicional) ÷ costo del equipo instalado. Calculamos esto con tus cifras reales, en lugar de publicar una cifra general que no se ajustaría a tu planta.

    El equipo detrás de esta solución

    Equipos de automatización STON

    Sistema de carga y descarga de vigas STON para una dobladora de paneles
    Arco

    Sistema de Carga y Descarga de Celosía STON

    Traslado aéreo de paneles planos de gran tamaño entre estaciones fijas, lo que permite mantener libre el espacio en el piso. Separación, posicionamiento, descarga y apilamiento automáticos de las láminas, con un sistema de sujeción por vacío que protege las superficies recubiertas y laminadas.

    Ver sistema de vigas →
    Brazo robótico STON Bronte para la carga y descarga automáticas
    Robot

    Carga del brazo robótico Bronte

    Manipulación articulada para piezas de formas variadas y celdas con múltiples máquinas. Es ideal para combinaciones de punzonado y doblado en las que la pieza cambia de orientación entre operaciones y en las que el alcance del brazo abarca más de una estación.

    Ver brazo robótico →
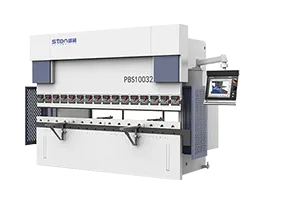
    Dobladora de paneles con ventosas STON con sistema patentado de alimentación por vacío giratorio
    Interfaz nativa

    Dobladora de paneles con interfaz de carga automática

    Todas las dobladoras de paneles STON cuentan con un puerto nativo para la carga y descarga automáticas y pueden combinarse con casi cualquier marca de brazo robótico o pórtico disponible en el mercado. El sistema patentado de alimentación por succión con rotación de 360° viene de serie en los modelos con ventosas.

    Ver el tipo con ventosa →
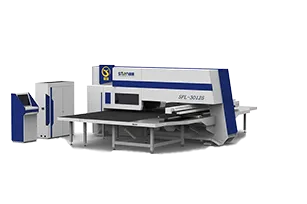
    Punzonadora de torreta servoaccionada STON con separación y apilamiento automáticos de láminas
    Golpear

    Punch de torreta con manejo automático

    Carga automática, separación de láminas, posicionamiento, descarga y apilado, de modo que la punzonadora funcione a su ritmo de ciclo real y no al ritmo al que una persona puede alimentarla. La mesa compuesta de cepillos y bolas de acero protege las láminas recubiertas.

    Ver la serie SF →
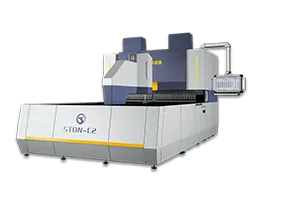
    Máquina plegadora de bordes flexibles STON con carga y descarga automáticas
    Plegado

    Máquina plegadora con carga automática

    Configuraciones de carga y descarga automáticas con dimensiones internas máximas de conformado definidas para cada modelo: 1200 × 650, 1600 × 950 y 2000 × 800 mm. Valla trasera completamente cerrada de serie.

    Ver máquina plegadora →
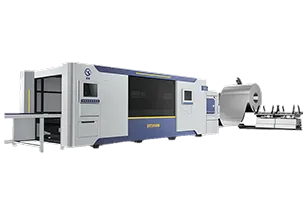
    Línea de alimentación de bobinas STON con manejo automático integrado entre etapas
    Nivel de línea

    Manejo integrado en línea

    Donde la automatización abarca toda la cadena, desde la bobina hasta la pieza conformada, con enclavamiento de procesos y control unificado, de modo que el material nunca se deja en el suelo entre una etapa y otra.

    Ver la línea de producción →
    Por qué STON

    Un fabricante original, desde la fundición hasta la puesta en marcha

    Fundada en 2006 y con sede en Qingdao, a una hora de los principales puertos de exportación y del aeropuerto. La fundición, el tratamiento térmico, el mecanizado, la soldadura, el ensamblaje y la inspección se llevan a cabo en nuestra propia fábrica de 20 000 m². Por eso, un cambio de configuración en una célula automatizada no se convierte en un problema de subcontratación que dure seis meses.

    Planta de fabricación de STON CNC de 20 000 metros cuadrados en Qingdao
    Instalaciones de 20 000 m², más de 300 máquinas de procesamiento
    Soldadura automatizada y manejo de materiales en la fábrica de STON
    La automatización que utilizamos en nuestra propia producción
    Ensamblaje de precisión con una tolerancia de ±0,05 mm en STON CNC
    Precisión de ensamblaje de ±0,05 mm
    Clientes que visitan STON CNC para realizar pruebas de aceptación de celdas
    Pruebas de aceptación de celdas antes del envío
    Recorrido por la fábrica Abre el recorrido virtual de 360°
    Después de que la máquina aterrice

    Apoyo que se adapta a la línea

    Una célula automatizada no cuenta con un operador que detecte una falla en desarrollo. El diagnóstico remoto, el monitoreo de condiciones y la respuesta rápida en el lugar no son extras opcionales en este tipo de instalación; son lo que hace viable el funcionamiento sin supervisión.

    Respuesta en 1 hora, atención en el lugar en 48 horasCobertura de servicio global en más de 80 países de exportación.
    Muestras gratuitas de piezas antes de hacer tu pedidoLos ingenieros de preventa revisan los planos y verifican la viabilidad, las herramientas y los programas de doblado.
    Rastreo de la máquina durante toda su vida útilIdentificación única de la máquina, actualizaciones gratuitas de software, inspección trimestral y consejos de mantenimiento.
    Soporte técnico especializado las 24 horas del día, los 7 días de la semanaDiagnóstico remoto, además de ingenieros en el lugar cuando sea necesario.
    Capacitación para operadores y programadoresTutoriales en video, manuales y sesiones presenciales durante la puesta en marcha.
    Inventario de repuestos específicoConsumibles y piezas de desgaste disponibles para su envío rápido.
    VX
    Vicky Xu Jefe de Ventas Internacionales, STON CNC

    Diez años de experiencia trabajando con fabricantes de chapa metálica en toda Europa, el Sudeste Asiático, el Medio Oriente y Sudamérica. En lugar de ofrecer un presupuesto para una máquina a partir de un catálogo, Vicky parte de los planos de sus piezas, el tipo de material, el rango de espesor y el rendimiento deseado; luego, trabaja con el equipo de ingeniería de STON para definir la configuración: una dobladora de panel único, una punzonadora de torreta o una línea totalmente integrada de corte, punzonado y doblado con carga automatizada.

    Preguntas que recibimos sobre proyectos de automatización

    Preguntas frecuentes

    ¿Robot, estructura de vigas o pórtico? ¿Cómo elegimos?
    Según el tamaño de las piezas y la complejidad del movimiento. Un brazo robótico es adecuado para formas variadas y celdas en las que un solo dispositivo atiende a varias máquinas, pero su alcance lo limita. Una estructura de vigas es adecuada para paneles planos grandes que se mueven entre estaciones fijas y mantiene el piso despejado. Un pórtico es adecuado para traslados largos y rectos y cargas pesadas. Para el doblado de paneles de gabinetes, puertas y casilleros, un pórtico es la solución más común; para celdas de punzonado y doblado con orientación variable de las piezas, un brazo robótico suele ser la mejor opción.
    ¿Podemos adaptar la automatización a las máquinas que ya tenemos?
    A menudo, y es una solicitud común, las dobladoras de paneles STON cuentan con una interfaz nativa de carga y descarga automática, y los sistemas pueden integrarse con la mayoría de las marcas de brazos robóticos y pórticos del mercado. En el caso de máquinas de otros fabricantes, la viabilidad depende de la interfaz de control disponible y de las protecciones propias de la máquina: envíanos el modelo de la máquina y el tipo de control, y te diremos con claridad si es factible.
    ¿Cuál es la parte más difícil de un proyecto de automatización?
    La pinza, casi siempre. Separar una sola pieza en bruto delgada de una pila, sujetar un panel recubierto con película o engrasado sin que se resbale y depositar una pieza conformada sin dejar marcas son las tareas en las que se invierte el tiempo de ingeniería. Por eso existe el alimentador de succión giratorio de 360° patentado y por eso probamos el diseño de la pinza con sus piezas reales en lugar de basarnos en una hoja de especificaciones.
    ¿De verdad puede funcionar la célula sin que haya nadie presente?
    Sí, siempre y cuando el sistema de protección se haya diseñado desde el principio para ese modo de funcionamiento. La evaluación de riesgos se realiza conforme a la norma EN ISO 12100 y las funciones de control relacionadas con la seguridad se especifican según la norma EN ISO 13849-1, aplicándose la norma ISO 10218-2 cuando se integra un robot industrial. Las vallas traseras totalmente cerradas, las cubiertas protectoras en las partes móviles y las protecciones contra rayos láser se configuran en la etapa de pedido. Las protecciones que se agregan posteriormente para cumplir con una inspección suelen terminar restringiendo precisamente el modo para el que compraste la célula.
    ¿Y si nuestra combinación de piezas sigue cambiando?
    Entonces, automatiza más adelante, no ahora. La automatización funciona mejor con una familia de piezas estable y con piezas en bruto uniformes. Si los programas cambian cada semana y las dimensiones de las piezas en bruto varían, una celda automatizada reproducirá esas inconsistencias más rápido y las apilará ordenadamente. El proceso correcto consiste en estabilizar el proceso, luego automatizar las familias que ya se han establecido —y mantener al menos una máquina de carga manual para prototipos y piezas únicas urgentes, de modo que nunca interrumpan el funcionamiento de la célula.
    ¿Cuánto cuesta una celda automatizada?
    No hay un precio de lista, ya que cada celda se diseña en función de tus componentes. Hay cinco factores que influyen más en el precio: arquitectura de procesamiento (manipulador asistido, estructura de vigas, brazo robótico o pórtico), número de máquinas atendidas por un sistema, complejidad de la pinza en función de tu material, superficie y comportamiento al apilarse, capacidad tampón por cuánto tiempo debe funcionar la celda sin supervisión, y ámbito de seguridad incluidos cercados, enclavamientos y cortinas de luz. La carga asistida y una célula multimáquina sin personal se diferencian considerablemente. Envía los planos de tus piezas y el diseño actual de la célula y te enviamos una propuesta detallada en un plazo de 24 horas.
    ¿Deberíamos automatizarlo o simplemente agregar un turno?
    Si el aumento de demanda es temporal o impulsado por un pedido grande, agregue un turno: no requiere capital y puede revertirse. Automatice cuando el cambio sea estructural: cuando la contratación sea genuinamente difícil, cuando la chatarra superficial en material recubierto sea significativa, o cuando los paneles sean lo suficientemente grandes como para que el manejo requiera dos personas en cada pieza. Analizamos esta comparación antes de proponer equipos, y a veces la respuesta es que aún no nos necesita.
    ¿Qué suministro de energía y aire se requiere?
    Las paneles plegadoras y máquinas dobladoras requieren alimentación trifásica de 380 V y aire comprimido de 0.6 MPa. Las prensas punzonadoras de torreta requieren 380 V ±5% y aire de 0.55 MPa, con un consumo de energía combinado de alrededor de 3–5 kW para modelos servo. Las unidades láser de fibra requieren 380 V trifásicos, con capacidad de suministro recomendada según la potencia del láser. El voltaje y la frecuencia se configuran para el país de destino antes del envío.
    ¿Se pueden suministrar las máquinas a Turquía, México, Rusia o el Sudeste Asiático?
    Sí — estos se encuentran entre los principales mercados de exportación de STON CNC. El voltaje y la frecuencia de suministro se configuran según el destino antes del envío, el idioma del CNC y la IHM se puede localizar, y las máquinas llevan el marcado CE bajo la Directiva 2006/42/CE cuando sea necesario. Se pueden especificar sistemas de control FANUC, Siemens y Rexroth si su red de servicio local ya admite uno. La documentación de exportación, el embalaje y la carga de contenedores se gestionan internamente en Qingdao, a una hora de los principales puertos de exportación y el aeropuerto.
    ¿Cómo se manejan los repuestos y el servicio fuera de China?
    STON CNC se compromete a una respuesta de una hora y resolución in situ en 48 horas en sus más de 80 mercados de exportación, respaldado por soporte técnico remoto 7×24, un almacén dedicado de repuestos y actualizaciones de software gratuitas durante la vida útil de la máquina. Se cotiza un kit de repuestos recomendado junto con la máquina para que los artículos de desgaste comunes estén en su propio estante en lugar de enviarse por vía aérea a mitad de turno.
    ¿Suministran documentación CE para exportación a Europa?
    Las máquinas STON tienen certificación CE y la empresa cuenta con certificación de calidad ISO. La documentación técnica para la Directiva de Máquinas 2006/42/CE se prepara con cada envío a la UE, con evaluación de riesgos según EN ISO 12100 y funciones de control relacionadas con la seguridad según EN ISO 13849-1. La configuración de protecciones —protección láser, cercado completamente cerrado, cubiertas en partes móviles— se especifica en la etapa de pedido en lugar de agregarse posteriormente.
    ¿Cómo confirmamos esto antes de comprometernos?
    Envíe planos de las piezas que desea que la celda procese, una fotografía o distribución de la máquina existente y su entorno, y el modelo de máquina y tipo de control si no fue suministrado por nosotros. Nuestros ingenieros evalúan la viabilidad del sistema de agarre, proponen una arquitectura y dibujan la disposición del resguardo con el flujo de material antes de realizar cualquier pedido.

    Las especificaciones de esta página se verificaron con la documentación técnica de STON el 4 de agosto de 2026. Los límites de conformado se confirman con base en sus propios planos antes de emitir la cotización. Publicado el 4 de agosto de 2026 · Última actualización: 4 de agosto de 2026 · Revisado por Vicky Xu, jefa de ventas internacionales.

    Siguiente paso

    Envíanos tus piezas y el diseño actual de tu celular

    La automatización se diseña en función de la pieza, la superficie y la pila, no en función de un catálogo de máquinas. Envíenos esa información y le proporcionaremos una recomendación de arquitectura y un diseño de protección en un plazo de 24 horas.

    • Análisis de viabilidad realizado por ingenieros de preventa, no por un representante de ventas
    • Muestras gratuitas de piezas antes de realizar un pedido
    • Diseño de líneas trazado sobre tu plano real
    • Opciones de configuración en tres niveles de salida

    ¿Prefieres hablar primero?
    WhatsApp: +86 18153226091
    Correo electrónico: [email protected]

    Solicite una propuesta de configuración

    Envía tus requisitos a través de nuestro formulario seguro de consultas. Nuestro equipo te responderá en un plazo de 24 horas.

      Solicite una propuesta de configuración

      Respondemos en 24 horas. Sus planos se tratan de forma confidencial.

      Puede adjuntar los planos en el correo de respuesta. Respondemos en 24 horas, de lunes a sábado.

      Por favor, espere mientras se envía el formulario....

      Solicitar presupuesto

      Envíenos sus necesidades - Le responderemos en 24h

      Tanto si está actualizando una línea existente como si está iniciando un nuevo proyecto, STON personalizará una solución CNC para su producción.