Somos responsables de la construcción-----somos responsables de la fabricación-----somos responsables de la formación

Una máquina punzonadora de paneles de ventilación es una Prensa de torreta CNC que estampa persianas, ranuras y orificios de rejilla en láminas de metal utilizando un cabezal de troquel giratorio en lugar de un rayo de corte. En el caso de paneles con docenas o cientos de aberturas repetidas, esa acción de estampado produce las piezas más rápido que el corte con láser, ya que cada orificio corresponde a una sola carrera mecánica, y no a un contorno trazado.
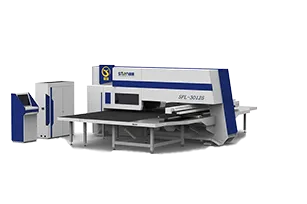
El mecanismo principal consiste en una torreta cargada con troqueles —de perfiles redondos, de rejilla, ranurados y personalizados— que gira hasta colocar una herramienta específica en posición debajo de un pistón. El pistón golpea, la chapa avanza a la siguiente posición de perforación y el ciclo se repite. La línea de punzonadoras de torreta de STON cubre directamente esta aplicación: los paneles de conmutación, las puertas de cabinas de distribución y las placas de ventilación figuran como casos de uso principales para la familia de punzonadoras de torreta CNC, junto con trabajos de conformado y estampado que una herramienta de corte pura no puede realizar en la misma pasada.
Esto es importante para las piezas de ventilación específicamente porque un panel de lamas no tiene realmente una sola forma: es la misma forma repetida 40, 80 o 200 veces a lo largo de una lámina, a veces en filas escalonadas para ajustar el flujo de aire. La pregunta clave en la producción no es “¿puede esta máquina cortar una rejilla?”, sino “¿cuántas rejillas por minuto y cuántos cambios de herramienta requiere el patrón?”.”
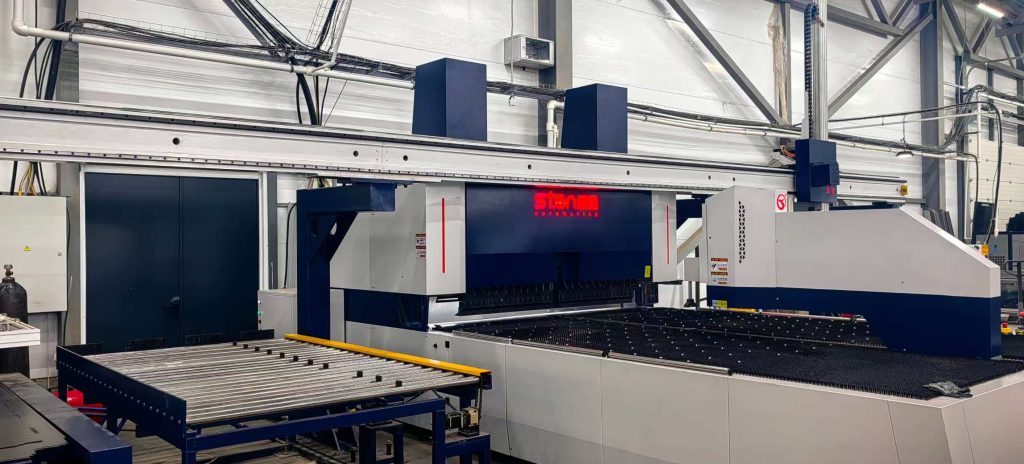
Un cabezal láser debe trazar todo el perímetro de cada orificio: punto de inicio, trayectoria de corte, tiempo de perforación y retroceso. Una prensa punzonadora con el troquel adecuado estampa toda la forma del orificio de un solo golpe. En un panel donde los orificios constituyen la mayor parte de la geometría, en lugar de ser la excepción, esa diferencia se acumula rápidamente.
En comparación con una configuración típica de corte por láser independiente que procesa el mismo patrón con gran densidad de agujeros, una prensa de torreta elimina casi por completo el tiempo de desplazamiento por cada agujero: la herramienta no necesita desplazarse alrededor del borde de una forma, sino que se posiciona directamente sobre ella.
Las matemáticas de la tasa de aciertos
Los datos de perforación de STON ofrecen un punto de referencia concreto al respecto. En el Serie SFL Máquina combinada de punzonado servo y láser; el lado de punzonado tiene una cadencia nominal de 405 golpes por minuto. Esa cifra proviene de la hoja de especificaciones del mecanismo de punzonado servo de STON (Máquina combinada de punzonado y corte con láser CNC serie SFL), en lugar de los modelos de torreta independientes, pero refleja el mismo ciclo de golpeo servoaccionado que se utiliza en toda la línea de punzonadoras de STON.
| Parámetro | Torreta mecánica CNC (serie JT) | Torreta CNC con servo (serie SF) |
| Velocidad máxima de rotación de la torreta | 30 rpm | 40 rpm |
| Precisión en el mecanizado | ±0,1 mm | ±0,1 mm |
| Capacidad máxima de carga de hojas | 150 kg | 150 kg |
| Consumo de energía combinado | ≤2 kW | Aproximadamente de 3 a 5 kW |
| Presión de la fuente de aire | 0,55 MPa | 0,55 MPa |
| Fuente de alimentación | 380 V ±5% | 380 V ±5% |
Los sistemas de torreta de STON se basan, de manera estándar, en un sistema de moldeo con transmisión de doble cadena, lo que mantiene la posición del troquel repetible durante largas tiradas de producción sin la desviación por tensión que, con el tiempo, provoca que la ubicación de los orificios se desvíe en una torreta accionada por cadena. Dos estaciones de trabajo giratorias independientes (normalmente configuradas como posiciones 1B y 1C) permiten que la máquina albergue simultáneamente dos moldes giratorios de formas diferentes, lo cual resulta útil cuando un panel de ventilación requiere tanto rejillas de ventilación redondas como secciones de rejilla ranuradas sin necesidad de un cambio manual de herramientas durante la tirada.
Para paneles que combinan agujeros perforados con recortes irregulares cortados con láser —una solicitud común en paneles de ventilación cuando la carcasa también requiere un recorte personalizado para un logotipo o un puerto de acceso de forma irregular—, la serie combinada SFL de STON realiza ambos procesos en una sola máquina, en una sola sujeción. Esto evita el paso secundario de alineación que requiere un flujo de trabajo con dos máquinas (punzonadora y láser por separado).
Punzonado con torreta no es la mejor opción para todos los trabajos de paneles de ventilación, y considerarla una mejora universal respecto al corte con láser es una interpretación errónea común del argumento sobre la densidad de orificios mencionado anteriormente.
Las tiradas de bajo volumen o de prototipos no se benefician de la ventaja de velocidad por orificio que ofrece el estampado, ya que programar un nuevo diseño de troquel —o adquirir un troquel a la medida para una forma de orificio no estándar— requiere más tiempo de configuración que el que tarda un láser en trazar simplemente un nuevo perfil CAD. Si el diseño de un panel de ventilación cambia en cada lote, o si la tirada es de menos de unas pocas docenas de piezas, la flexibilidad del corte con láser —que no requiere herramientas— suele ser más ventajosa en cuanto al tiempo total de producción, aunque su tiempo de ciclo por orificio sea más lento.
Los patrones de ventilación irregulares y de forma libre —formas orgánicas de ventilación, diseños de perforación exclusivos de cada marca o paneles arquitectónicos de lamas únicos— también se prestan al corte con láser, ya que una punzonadora está limitada a las formas de los troqueles que están físicamente disponibles en la torreta.

La torreta mecánica de la serie JT tiene un límite máximo de rotación más bajo (30 rpm) y un consumo eléctrico más sencillo (≤2 kW), lo que la hace ideal para talleres que producen paneles de ventilación en grandes volúmenes y con poca variedad —los mismos patrones de uno o dos agujeros, repetidos—. La torreta servo de la serie SF ofrece mayor velocidad de rotación (40 rpm) y mayor consumo de energía (3–5 kW) a cambio de ciclos de cambio de herramientas más rápidos, lo cual resulta rentable cuando un panel combina varias geometrías de orificios en una sola pieza. La máquina combinada de punzonado y láser SFL incorpora un cabezal de láser de fibra a la misma plataforma de punzonado, destinada a paneles que requieren tanto agujeros estampados como cortes de geometría irregular en una sola configuración.
Ninguna de estas tres configuraciones supone una mejora significativa respecto a las demás; la elección correcta depende de cuán uniforme sea el patrón de agujeros y de la frecuencia con la que cambie el diseño, no de qué máquina tenga las especificaciones técnicas más altas.
Precios de STON‘Las líneas combinadas de punzonado con torreta y punzonado-láser de esta empresa varían según la configuración, el paquete de herramientas y los complementos de automatización; por lo tanto, los compradores deben solicitar una cotización basada en el patrón de orificios y las especificaciones del material concretos, en lugar de un rango de precios general.
En los mercados de exportación con marca CE, las punzonadoras de torreta están sujetas a la Directiva de Maquinaria de la UE 2006/42/CE, que regula la documentación de seguridad y los requisitos de protección que un proveedor debe proporcionar junto con la máquina.
Solo dentro de las formas de los troqueles cargados físicamente en la torreta. Se pueden fabricar troqueles personalizados para un perfil específico, pero un recorte de forma libre o irregular único suele ser más rápido de producir con un láser, o en una máquina combinada de punzonado y láser como la serie SFL de STON, que maneja ambos procesos en una sola plataforma.
Depende de la uniformidad de los agujeros. Un patrón de alta repetición con un solo troquel se acerca más al límite máximo de la velocidad de carrera del mecanismo de punzonado; el lado de punzonado SFL de STON tiene una capacidad nominal de 405 golpes por minuto. Un panel de geometría mixta dedica más tiempo de ciclo al indexado de la torreta (de 30 a 40 rpm, dependiendo del modelo), lo que reduce la diferencia con el corte por láser.
Sí. La serie mecánica JT de STON consume ≤2 kW en total; la serie servo SF consume aproximadamente entre 3 y 5 kW a cambio de una mayor velocidad de rotación de la torreta (40 rpm frente a 30 rpm) y ciclos de cambio de herramientas más rápidos.
Las configuraciones estándar de la torreta de STON admiten una carga máxima de chapa de 150 kg. Los límites específicos de espesor del material dependen del tamaño del orificio, la selección de la matriz y el tipo de chapa; verifique las especificaciones de su panel antes de realizar el pedido.
Para su venta en la UE, las punzonadoras de torreta están sujetas a la Directiva de Maquinaria 2006/42/CE. Verifique con el proveedor, antes del envío, que la documentación CE y el cumplimiento de las normas de protección estén en regla.
Tanto si está actualizando una línea existente como si está iniciando un nuevo proyecto, STON personalizará una solución CNC para su producción.